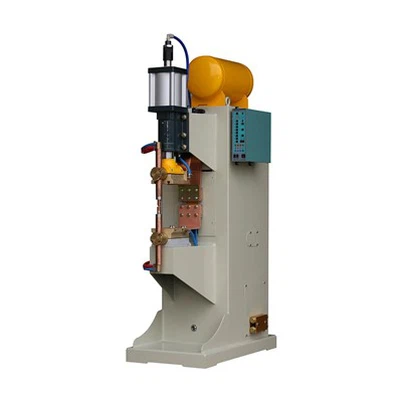
Pemasangan dan pemeliharaan mesin las titik
Tinggalkan pesan
Mesin las titik harus diarde dengan benar sebelum digunakan untuk memastikan keselamatan pribadi. Sebelum menggunakan mesin las titik, megohmmeter 500V harus digunakan untuk menguji resistansi isolasi antara sisi tegangan tinggi mesin las dan casing, yang tidak boleh kurang dari 2,5 megohm sebelum daya dapat diterapkan. Matikan catu daya sebelum membuka kotak untuk pemeriksaan selama perawatan. Mesin las harus diisi dengan air sebelum pengelasan, dan dilarang keras untuk bekerja tanpa air. Air pendingin harus memastikan pasokan air industri pada 5-30 derajat di bawah tekanan masuk 0.15-0.2MPa. Setelah mesin las titik musim dingin selesai, udara bertekanan harus digunakan untuk meniup air di dalam pipa untuk mencegah pembekuan dan keretakan pada pipa air.
Kabel mesin las titik tidak boleh terlalu tipis atau terlalu panjang. Penurunan tegangan selama pengelasan tidak boleh melebihi 5% dari tegangan awal, dan tegangan awal tidak boleh menyimpang dari tegangan catu daya sebesar ± 10%. Saat mengoperasikan mesin las, sarung tangan, celemek, dan kacamata pelindung harus dikenakan untuk mencegah percikan api keluar dan menyebabkan luka bakar. Bagian yang meluncur harus dilumasi dengan baik, dan percikan logam harus dihilangkan setelah digunakan. Setelah 24 jam penggunaan, sekrup setiap komponen mesin las baru harus dikencangkan sekali, terutama memperhatikan sekrup sambungan antara sambungan fleksibel tembaga dan elektroda. Setelah digunakan, oksida antara batang elektroda dan lengan elektroda harus dihilangkan secara teratur untuk memastikan kontak yang baik.
Jika kontaktor AC ditemukan tidak terpasang dengan benar selama penggunaan mesin las titik, itu menunjukkan bahwa tegangan jaringan terlalu rendah. Pengguna harus terlebih dahulu menyelesaikan masalah catu daya, dan hanya menggunakannya setelah catu daya normal. Perlu diperhatikan bahwa jika ada masalah kualitas dengan komponen utama mesin las yang baru dibeli dalam waktu setengah bulan, mesin las baru atau komponen utama dapat diganti. Badan utama mesin las sebagian tercakup oleh garansi satu tahun, dan layanan pemeliharaan jangka panjang disediakan. Secara umum, setelah memberi tahu produsen, layanan akan diberikan dalam waktu tiga hingga tujuh hari berdasarkan jarak yang ditempuh. Kerusakan mesin las yang disebabkan oleh alasan pengguna tidak tercakup dalam garansi. Suku cadang yang rentan dan habis pakai tidak tercakup dalam garansi.
Karena area kontak elektroda menentukan kerapatan arus, dan resistivitas listrik serta konduktivitas termal bahan elektroda terkait dengan pembangkitan dan pembuangan panas, bentuk dan bahan elektroda memiliki dampak signifikan pada pembentukan inti leleh. Saat ujung elektroda berubah bentuk dan aus, area kontak meningkat, dan kekuatan sambungan solder akan berkurang. Oksida, kotoran, minyak, dan kotoran lainnya pada permukaan benda kerja meningkatkan resistansi kontak. Lapisan oksida yang terlalu tebal bahkan dapat mencegah arus melewatinya. Konduksi lokal, karena kerapatan arus yang berlebihan, dapat menyebabkan percikan dan permukaan terbakar. Kehadiran lapisan oksida juga dapat memengaruhi pemanasan yang tidak merata pada berbagai sambungan solder, yang menyebabkan fluktuasi kualitas pengelasan. Oleh karena itu, membersihkan permukaan benda kerja secara menyeluruh merupakan kondisi yang diperlukan untuk memastikan perolehan sambungan berkualitas tinggi.
Penyelesaian masalah
1. Mesin las titik tidak berfungsi saat pedal kaki diinjak, dan lampu indikator daya tidak menyala:
a. Periksa apakah tegangan catu daya normal; Periksa apakah sistem kontrol berfungsi dengan baik.
b. Periksa apakah kontak sakelar kaki, kontak kontaktor AC, dan sakelar pemindah tap dalam kontak yang baik atau terbakar.
2. Lampu indikator daya menyala, dan benda kerja ditekan dengan kuat dan tidak dilas:
a. Periksa apakah pedal kaki berada pada tempatnya dan apakah sakelar kaki dalam kontak yang baik.
b. Periksa apakah sekrup pegas batang tekanan telah disetel dengan benar.
3. Percikan tak terduga saat pengelasan:
a. Periksa apakah kepala elektroda teroksidasi parah.
b. Periksa apakah benda kerja yang dilas mengalami korosi parah dan kontaknya buruk.
c. Periksa apakah sakelar penyetelan disetel terlalu tinggi.
d. Periksa apakah tekanan elektroda terlalu rendah dan apakah prosedur pengelasan sudah benar.
4. Lekukan dan ekstrusi parah pada sambungan solder:
a. Periksa apakah arusnya terlalu tinggi.
b. Periksa ketidakrataan pada benda kerja yang dilas.
c. Periksa apakah tekanan elektroda terlalu tinggi, dan apakah bentuk dan penampang kepala elektroda sudah sesuai.
5. Kekuatan benda kerja yang dilas tidak memadai:
a. Periksa apakah tekanan elektroda terlalu rendah dan apakah batang elektroda terpasang dengan kencang.
b. Periksa apakah energi pengelasan terlalu rendah dan apakah benda kerja yang dilas mengalami korosi parah, sehingga mengakibatkan kontak titik pengelasan yang buruk.
c. Periksa apakah terjadi oksidasi berlebihan antara kepala elektroda dan batang elektroda, serta antara batang elektroda dan lengan elektroda.
d. Periksa apakah penampang kepala elektroda telah meningkat karena keausan, yang mengakibatkan penurunan energi pengelasan.
e. Periksa apakah elektroda dan sambungan lunak tembaga serta permukaan ikatan teroksidasi parah.
6. Suara abnormal dari kontaktor AC selama pengelasan:
a. Periksa apakah tegangan masuk kontaktor AC 300 volt lebih rendah dari tegangan pelepasannya sendiri selama pengelasan.
b. Periksa apakah kabel daya terlalu tipis atau terlalu panjang, yang menyebabkan penurunan tegangan yang signifikan di sirkuit.
c. Periksa apakah tegangan jaringan terlalu rendah untuk berfungsi dengan baik.
d. Periksa apakah ada hubungan arus pendek pada transformator utama, yang menyebabkan arus berlebih.
7. Mesin las terlalu panas:
a. Periksa apakah resistansi isolasi antara dudukan elektroda dan badan buruk, yang dapat menyebabkan korsleting lokal.
b. Periksa apakah tekanan saluran masuk, laju aliran air, dan suhu pasokan air sudah sesuai, dan periksa apakah sistem air tersumbat oleh kotoran, yang dapat menyebabkan panas berlebih pada lengan elektroda, batang elektroda, dan kepala elektroda karena pendinginan yang buruk.
c. Periksa apakah sambungan fleksibel tembaga, lengan elektroda, batang elektroda, dan permukaan kontak kepala elektroda teroksidasi parah, yang menyebabkan peningkatan resistansi kontak dan pemanasan parah.
d. Periksa apakah penampang kepala elektroda telah bertambah terlalu banyak karena keausan, yang menyebabkan mesin las kelebihan beban dan menjadi panas.
e. Periksa apakah ketebalan pengelasan dan durasi beban melebihi standar, yang menyebabkan mesin las kelebihan beban dan menghasilkan panas [1]
Keuntungan dan kerugian
Pengelasan resistansi memiliki keuntungan sebagai berikut:
1. Ketika inti cair terbentuk, inti tersebut selalu dikelilingi oleh cincin plastik, yang mengisolasi logam cair dari udara, dan proses metalurginya sederhana.
2. Karena waktu pemanasan yang singkat dan panas yang terkonsentrasi, zona yang terkena panas menjadi kecil, dan deformasi serta tegangan juga kecil. Biasanya, tidak perlu mengatur prosedur koreksi dan perlakuan panas setelah pengelasan.
3. Tidak memerlukan logam pengisi seperti batang dan kawat las, serta material las seperti oksigen, asetilen, dan argon, sehingga biaya pengelasan menjadi rendah.
4. Mudah dioperasikan, mudah mencapai mekanisasi dan otomatisasi, meningkatkan kondisi kerja.
5. Produktivitas tinggi, tidak berisik atau mengeluarkan gas berbahaya. Dalam produksi massal, dapat dirakit bersama dengan proses produksi lain di jalur perakitan. Namun, pengelasan kilat memerlukan isolasi karena percikan bunga api.
Pengelasan resistansi memiliki kelemahan sebagai berikut:
1. Kurangnya metode pengujian non-destruktif yang andal, kualitas pengelasan hanya dapat diperiksa melalui pengujian destruktif pada spesimen proses dan komponen yang dilas, serta berbagai teknologi pemantauan untuk memastikannya.
2. Sambungan tumpang dari pengelasan titik dan jahitan tidak hanya menambah berat komponen, tetapi juga menghasilkan kekuatan tarik dan lelah sambungan yang lebih rendah karena terbentuknya sudut di sekitar inti fusi antara dua pelat.
3. Daya tinggi, mekanisasi, dan otomatisasi peralatan meningkatkan biaya peralatan. Perawatannya sulit, dan mesin las AC fase tunggal berdaya tinggi yang umum digunakan tidak mendukung pengoperasian normal jaringan listrik, sehingga memerlukan distribusi daya terpisah.
Metode pengelasan resistansi yang utama meliputi pengelasan titik, pengelasan jahitan, pengelasan proyeksi, dan pengelasan tumpul.