Bagaimana cara menyesuaikan parameter pengelasan pada mesin las titik arus bolak-balik?
Tinggalkan pesan

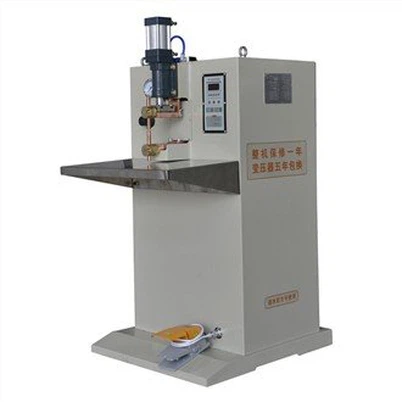
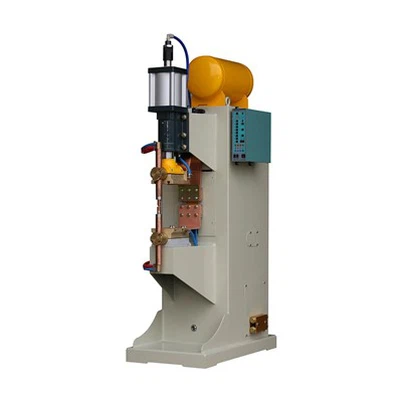
Hai! Sebagai pemasok Alat Las Titik Arus Bolak-balik, saya telah melihat secara langsung betapa pentingnya mendapatkan parameter pengelasan yang tepat. Di blog kali ini, saya akan berbagi beberapa tips tentang cara mengatur parameter pengelasan pada Alat Las Spot Arus Bolak-balik.
Pertama, mari kita bicara tentang parameter pengelasan. Parameter pengelasan adalah pengaturan pada tukang las Anda yang mengontrol hal-hal seperti jumlah arus, durasi pengelasan, dan tekanan yang diberikan selama proses pengelasan. Melakukan pengaturan ini dengan benar sangat penting untuk menghasilkan lasan yang kuat dan andal.
Memahami Dasar-Dasar Pengelasan Spot Arus Bolak-balik
Sebelum kita mendalami penyesuaian parameter, penting untuk memahami cara kerja Tukang Las Titik Arus Bolak-balik. Tukang las titik AC menggunakan arus bolak-balik untuk menghasilkan panas pada titik di mana dua permukaan logam bersentuhan. Panas ini melelehkan logam, dan ketika tekanan diberikan, kedua bagian tersebut menyatu.
Keuntungan utama tukang las titik AC adalah dapat digunakan pada berbagai jenis logam, termasuk baja, aluminium, dan tembaga. Pengoperasiannya juga relatif mudah, menjadikannya pilihan populer bagi tukang las profesional dan penghobi.
Parameter Pengelasan Utama
Ada beberapa parameter pengelasan utama yang perlu Anda pertimbangkan saat menggunakan Alat Las Titik Arus Bolak-balik:
1. Arus Pengelasan
Arus pengelasan adalah besarnya arus listrik yang mengalir melalui elektroda las. Itu diukur dalam ampere (A). Semakin tinggi arusnya, semakin banyak panas yang dihasilkan, sehingga menghasilkan pengelasan yang lebih kuat. Namun, terlalu banyak arus juga dapat menyebabkan logam menjadi terlalu panas dan melengkung, atau bahkan terbakar.
Untuk mengatur arus pengelasan pada tukang las titik AC, Anda biasanya menggunakan kenop kontrol atau tampilan digital. Mulailah dengan mengatur arus ke nilai rendah dan secara bertahap tingkatkan hingga Anda mencapai kualitas las yang diinginkan. Anda mungkin perlu sedikit bereksperimen untuk menemukan pengaturan yang tepat untuk jenis dan ketebalan logam yang Anda gunakan.
2. Waktu Pengelasan
Waktu pengelasan adalah lamanya arus mengalir melalui elektroda. Ini diukur dalam milidetik (ms). Semakin lama waktu pengelasan, semakin banyak panas yang diberikan pada logam, sehingga dapat menghasilkan lasan yang lebih dalam dan kuat. Namun sekali lagi, jika waktu pengelasan terlalu lama dapat menimbulkan masalah seperti distorsi panas yang berlebihan atau bahkan kerusakan pada elektroda.
Kebanyakan tukang las titik AC memungkinkan Anda mengatur waktu pengelasan menggunakan panel kontrol. Lain halnya dengan arus pengelasan, mulailah dengan waktu yang singkat dan tingkatkan secara bertahap hingga mendapatkan hasil terbaik.
3. Gaya Elektroda
Gaya elektroda adalah besarnya tekanan yang diterapkan pada logam oleh elektroda las. Ini diukur dalam newton (N). Gaya elektroda yang memadai diperlukan untuk memastikan kontak listrik yang baik antara elektroda dan logam, serta untuk menyatukan kedua potongan logam selama proses pengelasan.
Jika gaya elektroda terlalu rendah, maka hambatan listrik antara elektroda dan logam akan tinggi, sehingga dapat mengakibatkan kualitas las yang buruk. Sebaliknya, jika gaya yang diberikan terlalu besar, dapat merusak elektroda atau menyebabkan logam berubah bentuk. Anda biasanya dapat mengatur gaya elektroda menggunakan sistem mekanis atau pneumatik pada tukang las Anda.
Menyesuaikan Parameter Pengelasan
Sekarang setelah Anda mengetahui parameter utama pengelasan, mari kita bahas tentang cara menyesuaikannya untuk berbagai jenis pekerjaan pengelasan.
Pengelasan Berbagai Ketebalan Logam
Saat mengelas logam tipis, biasanya Anda perlu menggunakan arus pengelasan yang lebih rendah dan waktu pengelasan yang lebih singkat. Hal ini karena logam tipis mudah menjadi terlalu panas dan terbakar. Misalnya, jika Anda mengelas dua potong baja setebal 0,5 mm, Anda mungkin memulai dengan arus pengelasan sekitar 2000 A dan waktu pengelasan 100 ms.
Untuk logam yang lebih tebal, Anda perlu menambah arus pengelasan dan waktu pengelasan. Misalnya, jika Anda mengelas dua potong baja setebal 3 mm, Anda mungkin memerlukan arus pengelasan 5000 A atau lebih dan waktu pengelasan 300 ms atau lebih.
Pengelasan Berbagai Jenis Logam
Logam yang berbeda memiliki sifat listrik dan termal yang berbeda, yang berarti Anda harus menyesuaikan parameter pengelasannya.
- Baja: Baja adalah logam yang umum digunakan dalam pengelasan titik. Ia memiliki titik leleh yang relatif tinggi dan konduktivitas listrik yang baik. Saat mengelas baja, Anda biasanya dapat menggunakan arus pengelasan dan waktu pengelasan yang sedang.
- Aluminium: Aluminium memiliki titik leleh yang lebih rendah dan konduktivitas termal yang lebih tinggi dibandingkan baja. Ini berarti Anda harus menggunakan arus pengelasan yang lebih tinggi dan waktu pengelasan yang lebih singkat untuk mencegah aluminium meleleh terlalu cepat. Anda mungkin juga perlu menggunakan elektroda khusus yang dirancang untuk pengelasan aluminium.
- Tembaga: Tembaga memiliki konduktivitas listrik dan termal yang sangat baik. Pengelasan tembaga memerlukan arus pengelasan yang tinggi dan waktu pengelasan yang singkat. Anda juga harus menggunakan elektroda yang terbuat dari bahan yang tahan terhadap panas tinggi yang dihasilkan selama proses pengelasan.
Mengatasi Masalah Umum
Meskipun Anda telah mengatur parameter pengelasan dengan benar, Anda mungkin masih mengalami beberapa masalah selama proses pengelasan. Berikut beberapa masalah umum dan cara memperbaikinya:
Lasan Lemah
Jika lasan Anda lemah, mungkin karena arus pengelasan terlalu rendah, waktu pengelasan terlalu singkat, atau gaya elektroda tidak mencukupi. Coba tingkatkan arus pengelasan, perpanjang waktu pengelasan, atau tingkatkan gaya elektroda.
Logam Terbakar atau Melengkung
Jika logam terbakar atau melengkung, kemungkinan besar arus pengelasan terlalu tinggi atau waktu pengelasan terlalu lama. Mengurangi arus pengelasan dan mempersingkat waktu pengelasan.


Keausan Elektroda
Seiring waktu, elektroda las akan aus. Hal ini dapat mempengaruhi kualitas hasil lasan. Jika Anda melihat elektroda sudah aus secara berlebihan, gantilah elektroda tersebut dengan yang baru.
Kesimpulan
Menyesuaikan parameter pengelasan pada Alat Las Titik Arus Bolak-balik adalah sebuah seni, tetapi dengan sedikit latihan dan eksperimen, Anda dapat mencapai hasil yang luar biasa. Ingatlah untuk memulai dengan pengaturan konservatif dan secara bertahap melakukan penyesuaian berdasarkan jenis dan ketebalan logam yang Anda gunakan.
Jika Anda sedang mencari Alat Las Titik Arus Bolak-balik, lihat kamiMesin Las Titik JAXODanMesin Las Titik Portabel. Keduanya merupakan tukang las berkualitas tinggi yang menawarkan kinerja dan keandalan luar biasa. Dan tentu saja, milik kitaTukang Las Titik Arus Bolak-balikadalah pilihan tepat untuk berbagai aplikasi pengelasan.
Jika Anda memiliki pertanyaan atau ingin mendiskusikan kebutuhan pengelasan Anda lebih lanjut, jangan ragu untuk menghubungi kami. Kami di sini untuk membantu Anda menemukan solusi pengelasan yang sempurna untuk proyek Anda.
Referensi
- Buku Pegangan Pengelasan AWS, American Welding Society
- Metalurgi Pengelasan, John C. Lippold dan David L. Kotecki